电池点焊机功率越大焊接效果越好吗?
发布时间:2026-10-27 11:56:37购买电池点焊机时,很多人会先看功率,认为设备功率越大,焊接电流越强,镍带就越容易焊牢。实际生产中,功率只是设备能力的一部分。电池点焊机的焊接效果,还受到脉冲时间、电极压力、焊头形状、镍带材质、电芯端面和控制精度等因素影响。
对于锂电池组装来说,合适的焊接能量比单纯追求大功率更重要。能量不足,焊点容易脱落;能量过高,则可能烧伤镍带、电芯端面,甚至引起内部损伤。
一、先理解电池点焊机的“功率”
电池点焊机的功率参数,可能指额定功率、峰值功率、焊接电流、储能量或变压器容量。不同厂家使用的标注方式不完全相同,因此不能只比较一个数字。
设备真正作用于焊点的,是在一定时间内释放的电能。焊接电流越大、脉冲时间越长,产生的热量通常越多,但电极压力、材料电阻和接触状态也会同时影响热量分布。
有些设备标注的功率很高,但实际调节范围较窄,面对薄镍带时容易出现能量过冲。有些设备峰值不算突出,却具备精细的电流和时间控制,反而能获得更稳定的焊点。
二、焊接效果由多个条件共同决定
1. 焊接能量是否合适
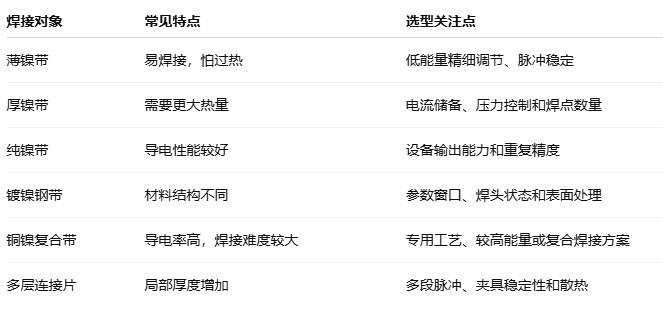
焊接能量需要与镍带厚度、电芯端面和焊点数量匹配。薄镍带需要的能量较小,厚镍带、纯镍带或多层连接片需要更高能量。如果所有材料都使用同一个大功率档位,容易造成焊接不均。
2. 脉冲时间是否准确
短时间大电流和较长时间中等电流,形成的焊点状态并不相同。高质量的电池点焊机应能对脉冲时间进行细致调节,并保持每个焊点的一致性。
3. 电极压力是否稳定
电极压力过小,接触电阻不稳定,焊点可能虚焊;压力过大,则会压伤镍带或造成热量扩散。设备需要保持两个焊针同步接触,并在长期使用后仍能维持稳定压力。
4. 材料和表面是否合适
纯镍、镀镍钢、铜镍复合带的导电性能不同,所需参数也不同。电芯端面如果有油污、氧化物、灰尘或保护膜残留,也会影响电流通过和焊点结合。
5. 焊头状态是否良好
焊头磨损、氧化或沾有金属残渣,会使电流分布发生变化。即使设备功率充足,焊点也可能一边牢固、一边松脱。焊头的材质、尖端形状和间距都要与电芯结构相匹配。
三、功率过大可能带来哪些问题
功率过大时,最明显的现象是镍带表面出现烧痕、熔穿或飞溅。焊点周围可能变色,电芯端面出现压痕,焊针还可能与镍带粘连。
对于圆柱锂电池,过大的焊接热量可能传导到电芯内部,造成局部温升。电芯外观没有明显破损,也不代表内部一定没有受到影响。若正极盖帽、密封结构或绝缘部位受热异常,后续使用中可能出现性能下降和安全隐患。
功率过大还会加快焊头磨损,使焊点外观不稳定。批量生产时,前几件产品可能正常,焊接一段时间后却出现虚焊或烧穿,原因可能是焊头温度和表面状态发生变化。
四、功率不足也会造成焊接隐患
设备功率不足时,镍带与电芯端面之间只形成浅层结合,拉动镍带就会脱落。电池包装配后,运输振动和反复充放电可能使焊点松动,增加接触电阻和局部发热。
功率不足不一定代表设备质量差,也可能是参数没有调好。例如焊接时间太短、电极压力太大、焊头接触面积过小、镍带表面有氧化层,都可能导致焊接不牢。
因此,判断设备能不能焊牢,应结合实际材料和样品测试,不能只看额定功率。
五、不同材料需要怎样的功率范围
六、设备类型也会影响焊接表现
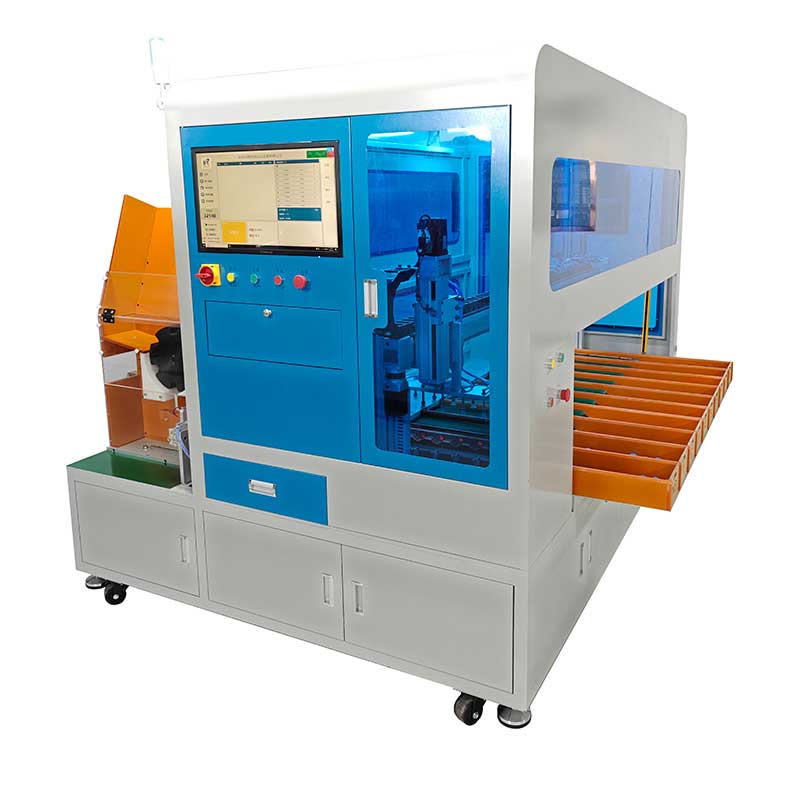
储能式电池点焊机通常具有较快的能量释放速度,适合小型电池包和常见镍带焊接。逆变式或晶体管式设备在电流和脉冲调节方面更灵活,适合对焊点一致性要求较高的生产线。
手持式点焊笔便于维修和小批量制作,但操作人员的压力和角度会影响一致性。脚踏式或固定式设备更适合重复工位,能够减少手部动作差异。自动化点焊设备则需要同时考虑移动精度、夹具定位和连续散热。
选择设备时,应确认输出参数是否可调、是否支持多段脉冲、是否具备过流保护和温度保护,以及长时间运行时能否保持稳定。
七、如何通过样品判断焊接效果
试焊时要使用正式生产所用的电芯和连接片,不要只拿较薄材料测试。可以从以下几个方面检查:
观察焊点外观,焊点应分布均匀,镍带不能明显变色、熔穿或翘起。轻轻拉动镍带,结合处应保持稳定,不能一拉就脱。
检查电芯表面,不能出现明显凹陷、裂痕或局部过热。连续焊接多次后,还要观察前后焊点是否一致,避免设备热量积累后出现变化。
对批量生产,可以进行拉脱测试、通电测试、温升测试和电阻检查。焊点外观好看并不等于电气性能合格,只有机械强度和导电性能都达到要求,才能进入下一步装配。
八、双脉冲和多段脉冲有什么作用
部分锂电池点焊机支持双脉冲或多段脉冲。第一段脉冲可以帮助清理接触面、改善材料贴合,第二段脉冲完成主要焊接。对于表面状态复杂或镍带较厚的材料,这种方式有助于扩大可调范围。
多段脉冲并不意味着焊接效果一定更好。参数设置不合理,仍然可能产生过热、飞溅和虚焊。实际使用时,应根据材料厚度、焊点距离和电芯耐热能力逐步调整。
九、采购时不要只问“多少千瓦”
向供应商询价时,除了功率,还应提供电芯型号、镍带材质、厚度、焊点数量、日产量和使用方式。供应商只有了解这些条件,才能判断设备是否匹配。
还要确认设备的功率是额定值还是峰值,电流是否可以稳定输出,参数调节是否直观,焊头和夹具能否更换,售后是否包含调试和工艺支持。
如果用于18650、21700等圆柱电芯,应确认夹具是否适配不同直径;如果要焊厚镍带或特殊汇流片,则应提前进行现场试焊。
十、安全操作比追求大功率更重要
电芯出现鼓包、漏液、破皮、变形或异常发热时,不应继续点焊。工作台要保持干燥和整洁,电芯之间做好绝缘,避免镍带、焊针和工具造成意外短路。
设备运行中,操作人员不要随意提高功率来解决虚焊问题,应先检查焊头压力、材料表面、夹具定位和脉冲时间。参数调整后要重新进行样品测试,确认焊点和电芯温升都符合要求。
电池点焊机并不是功率越大越好。合适的功率应当能够覆盖目标材料,同时保留足够的调节精度;焊点牢固、温升可控、外观稳定、批量一致,才是评价焊接效果的标准。对于锂电池点焊设备,正确的选型思路是先明确电芯和连接片,再根据工艺要求匹配电流、脉冲、压力和夹具,而不是单独追


 扫描微信咨询


 当前位置: