电池点焊机可以焊接哪些类型锂电池?从18650到软包电芯一次
发布时间:2026-10-27 11:52:01电池点焊机常用于锂电池组装,把镍带、镍片或连接片固定在电芯正负极位置,使多个电芯形成串联、并联或混联结构。很多人看到18650、21700、26650等电芯都能使用点焊机,就认为所有锂电池都可以直接点焊。实际上,能否焊接主要取决于电芯外壳、极耳材料、连接片厚度、焊接位置和设备参数,电池容量和电压并不是唯一判断标准。
一、先分清电池点焊机焊接的是什么
电池点焊机通常焊接的是镍带、镍片、转接片或极耳,而不是把电芯内部材料直接焊在一起。设备通过上下电极施加压力,再释放短时脉冲电流,使连接片与电芯端面形成牢固焊点。
对于钢壳圆柱电芯,连接片可以直接点焊在正极盖帽和负极外壳上。对于软包和铝壳方形电芯,连接位置和极耳材料不同,普通电阻点焊机往往不能直接适用。因此,判断设备能不能使用,第一步是观察电芯结构和需要焊接的部位。
二、常见圆柱锂电池最适合点焊
1. 18650锂电池
18650是应用较广的圆柱锂电池规格,常见于电动工具、移动电源、照明设备、储能小电池包和电子产品。它通常采用钢壳结构,适合通过镍带点焊组成电池组。
18650电芯的正极帽、负极壳体和镍带厚度会影响焊接效果。制作电池包时,需要根据串并联结构安排镍带宽度、焊点数量和电流路径。点焊过浅,连接片容易脱落;能量过大,又可能造成电芯端面变色、发热或损伤密封结构。
2. 21700锂电池
21700电芯直径和高度比18650更大,常用于电动工具、电动交通设备、储能设备和高功率电池包。它同样属于圆柱电芯,很多电池点焊机可以通过更换夹具或调整焊接参数来适配。
由于21700电芯的容量和放电能力可能更高,电池组中的工作电流也会增大。此时,镍带厚度、汇流片设计和焊点数量需要配合使用,不能简单照搬18650的工艺。
3. 26650、32650和32700电芯
26650、32650和32700等圆柱电芯常见于磷酸铁锂电池、储能电池、低速车辆和大容量电池包。只要电芯端面和外壳适合点焊,电池点焊机也可以用于连接镍片或转接片。
这类电芯尺寸较大,焊接夹具需要保持足够的定位稳定性。电芯排列距离、绝缘垫片、支架和汇流结构也应提前设计,避免组装完成后出现受力不均或短路风险。
4. 其他大圆柱电芯
更大尺寸的圆柱电芯,或采用特殊极耳结构的新型圆柱电芯,对电极形状、焊接压力和脉冲电流要求更高。部分产品采用多极耳或无极耳结构,普通手持式点焊机未必能够直接处理。
这类电芯应根据厂家提供的焊接工艺进行试样,确认焊点强度、温升和电阻后,再决定设备方案。
三、不同正负极材料会影响焊接方式
锂电池的化学体系包括三元锂、磷酸铁锂、钴酸锂等。对于电池点焊机来说,化学体系不是唯一决定因素,电芯外壳和端面材料同样重要。
如果三元锂或磷酸铁锂电芯采用钢壳圆柱结构,通常可以使用镍带点焊。若电芯端面为铝材、铜材或特殊复合材料,普通镍带点焊工艺可能无法达到稳定效果。
镍带也有纯镍和镀镍钢两类。纯镍导电性能较好,但材料成本和焊接参数不同;镀镍钢价格相对低,焊接时要关注镀层质量和基材差异。采购连接片时,不能只看颜色和厚度,应确认材料检测信息。
四、软包锂电池能不能用点焊机
软包电池采用铝塑膜封装,正负极通常通过极耳引出。电芯本体没有像圆柱钢壳那样适合直接点焊的金属端面,因此不能把普通镍带直接压在软包表面进行焊接。
如果软包电芯已经带有镍片、镍带或专用转接片,可以对这些可焊部位进行点焊。软包极耳与转接片之间的连接,则常见超声波焊、激光焊、热压焊或其他专用工艺。具体方式要按照电芯供应商的工艺要求执行。
强行对软包铝塑膜、极耳根部或裸露铝箔点焊,可能造成极耳破损、封装漏气、内部短路和电芯发热。软包电池组装更看重极耳保护、弯折半径和封装空间,设备选择不能只看焊接电流大小。
五、方形锂电池需要专用连接方案
方形锂电池包括铝壳方形电芯、钢壳方形电芯和部分储能电芯。它们的极柱、盖板和汇流排结构差异较大。
小型钢壳方形电芯若带有适合焊接的镍片或连接耳,可以在专用夹具中完成点焊。大容量铝壳方形电芯通常使用铝排、铜排或复合母排连接,常见工艺包括激光焊、超声波焊和专用母排焊接,普通电池点焊机不适合直接操作。
判断方形电芯能否点焊,应查看极柱材料、端子结构、推荐连接片和厂家工艺文件,不能只凭电芯外观下结论。
六、按照应用场景选择焊接对象
电池点焊机可以应用于多种电池包生产和维修场景。
电动工具电池包常使用18650或21700圆柱电芯,重点关注大电流输出和连接片强度;电动自行车和低速车电池包可能使用18650、21700、26650或方形电芯,需要根据电池组容量和放电要求设计连接结构。
移动电源和小型储能产品通常重视体积和焊点整齐度,适合使用精密脉冲点焊设备。照明、仪表、医疗设备和备用电源电池包,则更关注绝缘、温升和长期可靠性。
同一种电芯,用在不同产品上,连接片厚度、焊点数量和排列方式也可能不同。因此,设备选型应从整包结构出发,而不是只按照电芯型号采购。
七、选电池点焊机要看哪些参数
焊接电流和脉冲时间是基础参数,但不是全部。还要关注电极压力、焊头形状、焊点间距、焊接次数、冷却方式和控制精度。
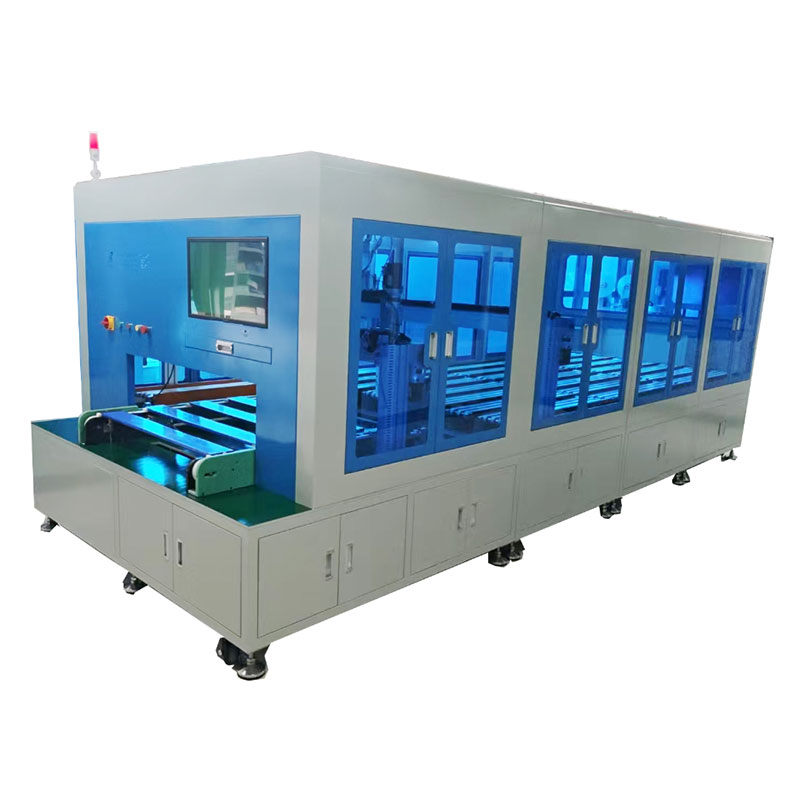
手持点焊笔适合小批量制作和维修,脚踏式设备便于固定工位操作,自动化点焊机则适合重复生产和多串电池包组装。若需要焊接较厚镍带、铜镍复合带或特殊汇流片,应确认设备是否支持相应材料。
电芯夹具也很重要。夹具需要保证电芯排列整齐、间距稳定,避免焊接过程中电芯移动。对于21700、26650等不同规格电芯,通常需要匹配相应定位结构。
八、焊接质量要通过样品验证
设备参数不能只根据经验设置。正式生产前,应使用实际电芯、实际镍带和正式连接结构进行试焊。
检查焊点时,可以观察焊点是否均匀、连接片是否翘起、电芯表面是否有明显烧痕。还应进行拉脱测试、通电测试和温升观察,确认焊点能够承受装配和使用过程中的机械应力。
如果焊点一拉就脱,说明能量、压力、材料或表面状态需要调整;如果电芯端面明显发热或出现损伤,则应立即停止使用当前参数。焊接后的电池包还要做好绝缘、保护板连接和短路防护。
九、安全操作不能省略
电芯出现鼓包、漏液、破皮、变形、异常发热或电压异常时,不应继续点焊。焊接前要检查镍带、工装和电极是否有异物,避免金属杂物造成短路。
操作人员应佩戴合适的防护用品,保持工作台干燥整洁,电芯之间使用绝缘垫片或支架隔开。电池组装完成后,应检查极性、焊点、线束和保护板连接,确认无误后再进行充放电测试。
电池点焊机最适合焊接钢壳圆柱锂电池的镍带和连接片,18650、21700、26650、32650、32700等规格通常都可以根据设备参数进行匹配。软包锂电池和大容量方形电池则要看极耳、端子和转接片结构,很多情况下需要专用焊接工艺。选购设备时,应把电芯结构、连接材料、焊接厚度、生产规模和安全要求一起考虑,先试焊验证,再确定正式方案。


 扫描微信咨询


 当前位置: